
Kunnskap
Utforskning av prosess for støping av harpikssand i full form for kraftig duktilt jernstøpegods
Denne artikkelen beskriver kort de strukturelle egenskapene, tekniske kravene og produksjonsvanskene ved tungt duktilt jernstøpegods. Den utdyper støpemetoder, designmetoder for portsystemer og produksjonsmetoder for denne typen støpegods. Prosessegenskapene, produksjonsfordelene og anvendelsesområdet for harpikssandstøpegods i fast form introduseres. Gjennom streng prosesskontroll, valg av passende råvarer, riktig sfæroidisering og inokuleringsbehandling, og spesielle forbehandlingsteknikker under produksjonsprosessen, kan store duktilt jernstøpegods av høy kvalitet produseres. Dette kan gi tekniske referanser for støpeprosessen for fast formstøping av lignende tungt støpegods.
Nøkkelord: Tungt duktilt støpegods; Støping av massivt formstøpegods; Støpeprosess
Moderne støpeteknologi vil akselerere utviklingen og forbedringen på flere områder, som energi- og materialbesparelse, reduksjon av forurensning, forbedring av støpedimensjonsnøyaktigheten, reduksjon av støpefeil og tilpasning til utviklingen av nye støpelegeringer [1]. Vårt selskap har en årlig produksjonskapasitet på 20,000 XNUMX tonn støpejernsdeler (unntatt sentrifugale duktile jernrør). Vi holder tritt med utviklingen av støpeindustrien og har suksessivt utviklet støpeprosessen (furanharpikssand + skummønsterfast støpeform) og vakuumskummønsterstøpeprosessen, og erstattet den tradisjonelle støpe- og kjernemonteringsprosessen (tremønster + trekjerneboks) med en skummønsterfast støpeform.
Den duktile jerndelen (QT500-7) vi har utført har en bruttovekt på 18,350 3,650 kg, med en hoveddelstørrelse på (lengde × bredde × høyde) 1,480 1,230 mm × 100 450 mm × 100 170 mm, en hoveddelsveggtykkelse på 70 mm, og den tykkeste delen når 540 mm. Monteringsflatens form er uregelmessig og har strenge kvalitetskrav. Det er fem blindhull med en diameter på 1 mm og en dybde på XNUMX mm, og seks gjennomgående hull med en diameter på XNUMX mm og en dybde på XNUMX mm. Bestillingsmengden er to deler, og den totale støpevanskeligheten er relativt høy. Delstrukturen er vist i figur XNUMX. Vårt firma har produksjonskapasitet for vakuumskummønster, harpikssand og skummønster solid støpeprosesser. Etter prosessanalyse og evaluering ble det besluttet å bruke furanharpikssand + skummønster solid støpeprosess for produksjon, heretter referert til som solid støping. Dette kan sikre leveringstiden og redusere produksjonskostnadene.
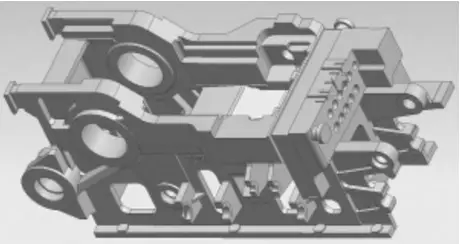
Figur 1 Tredimensjonalt strukturdiagram
-------------------------------------------------- ---------------
1. Solid støpeprosessplan
Massivstøping er ganske forskjellig fra vanlig sandstøping. Den viktigste egenskapen til massivstøping er at den bruker skummønster i stedet for tremønster. Under mønsterdesignprosessen trenger ikke teknikere å vurdere negative tall for avskjæring, kjernehoder, posisjonering og trekkvinkler for avforming. De trenger bare å legge til maskineringstillegg og støpekrymping. Mønsterproduksjonsprosessen er enkel. Først deles mønsteret inn i flere deler, og deretter settes delene sammen. Det samlede mønsteret har høy dimensjonsnøyaktighet, bruker mindre råvarer i mønsterproduksjonsprosessen og har en mye kortere produksjonssyklus enn tremønsteret. Samtidig forenkler det støpeoperasjonen, og eliminerer separat støping, kjerneproduksjon og montering av form og kjerne. Produksjonseffektiviteten forbedres betraktelig. Men hvis støpeprosessen ikke er godt gjennomtenkt, kan det forårsake spesifikke defekter i massivstøping som rynking, slagginklusjon og porøsitet.
1.1 Mønsterfremstillingsprosess
1.1.1 Skummønster
Skummønsteret har nøyaktig samme form og struktur som støpegodset. Basert på deltegningen lages en tredimensjonal modell av mønsteret etter å ha lagt til maskineringstillegg og støpekrymping. Mønsteret deles deretter inn i flere moduler for å sikre at det er enkelt for arbeidere å kutte og lagre skumplater, og også for å lette monteringen og sikre dimensjonsnøyaktigheten til det monterte mønsteret. Skumplatene som brukes kuttes og formes både ved CNC-gravering og elektrisk ledningskutting, og monteres deretter ved liming for å danne mønsteret. For å sikre at mønsteret har tilstrekkelig trykkfasthet og deformasjonsmotstand, velges polystyrenskumplater med en tetthet på 20-22 g/L. Det monterte mønsteret plasseres i en spesiell tørkeovn i 10-12 timer. Tørketemperaturen kontrolleres vanligvis til 45-55 ℃. Etter tørking belegges mønsteret med to lag vannbasert støpejernstapskumbelegg og ett lag alkoholbasert grafittbelegg. Beleggmetoden er dypping, og beleggtykkelsen kontrolleres til 3-3.5 mm.
1.1.2 Spesialisert skumkjerneform
Midtdelen av støpegodset er et stort hulrom. På grunn av mønsterets store generelle kontur, lages det en spesialisert skumkjerneform med nøyaktig form på hulrommet for å sikre tilstrekkelig styrke på denne delen under støping. Under støpingen fungerer denne spesialiserte skumkjerneformen som bunnstøtte for å forbedre stivheten til det totale mønsteret, slik at mønsteret ikke deformeres under stampeprosessen. Etter at formen er laget, snus boksen og skumkjerneformen fjernes. Denne skumkjerneformen kan brukes om igjen.
1.2 Prosessdesign
Støpegodset har en stor, tykk og tung profil. Det er benyttet et todelt, åpent, bunnstøpende, dobbeltlags, trinnvis slusesystem. Lokalt kritiske områder er utstyrt med eksterne kjølejern for å forhindre intern krympingsporøsitet. Prinsippet om balansert størkning er tatt i betraktning i prosessdesignet. Stigerørene og ventilasjonshullene er plassert for å sikre mating, slaggfjerning og gassventilering.
1.2.1 Utforming av portsystem
Ved produksjon av tykke og store duktile støpegods av duktilt jern er det fordelaktig å forkorte helletiden så mye som mulig for å redusere oppsving av grafitt og akkumulering av inneslutninger [3]. Ved å analysere støpegodsets form og indre struktur, benyttes et to-gruppers åpent, trinnvis slusesystem, delt inn i øvre og nedre lag. Det nedre slusesystemet brukes hovedsakelig til fylling, mens det øvre slusesystemet hovedsakelig brukes til fjerning av slagg, gassventilering og mating. De to slusesystemene er fordelt på begge sider av skummønsteret. Det øvre slusesystemet introduseres i bunnen av det øvre stigerøret, noe som bidrar til gassventilering og lar den flytende slaggen i det smeltede jernet og slaggen som produseres ved forgassingen av skumplast flyte helt opp, noe som sikrer matingseffekten til stigerøret og eliminerer slagginklusjonsdefekter på overflaten av støpegodset.
Dette støpegodset er en tung støpejernsdel, og helletiden kan beregnes basert på gråjernsstøpegods:
t = S₂L (2)
I formelen representerer L den totale vekten av det smeltede metallet i formen, med en utbyttegrad på 92 % beregnet, og L tas som 19,945 2 kg; S2.2 er veggtykkelseskoeffisienten, tatt som 310; dermed er helletiden t = 155 sekunder, og for to hellesystemer tas helletiden som 1 sekunder. Helletiden for duktilt støpegods kan bestemmes ved hjelp av beregningsmetoden for grått støpegods, og deretter reduseres med 3/1 til 2/1 [90], slik at helletiden t = XNUMX sekunder. I henhold til helletidsdiagrammet for store duktilt støpegods er helletiden verifisert, og det kan sees at den valgte helletiden er rimelig.
I henhold til formelen for å beregne det strømningsblokkerende tverrsnittsarealet:
∑A_blokk = L / (0.31 μPt) (2)
I formelen: strømningskoeffisienten μ er satt til 0.5, Hp er satt til 40 cm, og L = 19945/2 = 9972.5 kg.
Da er A_block = 9972.5 / (0.31 × 0.5 × 90) ≈ 113 cm². Ettersom den minste strømningsbegrensende seksjonen i det åpne portsystemet er innløpet, velges et keramisk rør med en diameter på Φ120 mm for beregning av innløpsgjennomgangen. Tverrsnittsarealforholdet for hver komponent i portsystemet settes til A_sprue : A_transverse : A_inlet = 1 : (1.2 - 2.0) : (1.5 - 2.0). Derfor velges tverrsnittet av den tverrgående løperen til 150 mm × 120 mm; tverrsnittet av innløpsløperen velges som en trapesformet form med to enkeltgrupper, hvor trapesens øvre base er 110 mm, den nedre basen er 140 mm og høyden er 80 mm. Det faktiske tverrsnittsarealforholdet til portsystemet er omtrent A_sprue : A_transverse : A_inlet ≈ 1 : 1.6 : 1.8. Layoutdiagrammet for portsystemet er vist i figur 2.
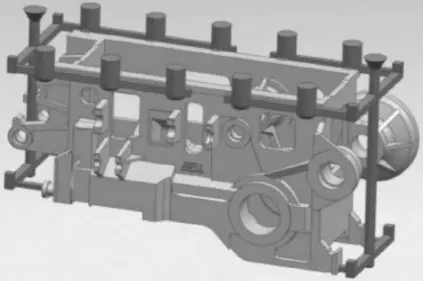
Figur 2 Skjematisk diagram av hellesystemets oppsett
1.2.2 Utforming av eksterne kjølesystemer
For støpegods med tykke vegger brukes eksterne kjøleelementer i kritiske og tykke områder for å forhindre krympeporøsitetsdefekter og oppnå balansert størkning. Under produksjonen bør bruksfrekvensen til kjøleelementene kontrolleres strengt. Overflaten på kjøleelementene må være glatt uten rust eller hull [4]. Før hver bruk bør de kulesblåses og belegges med et lag alkoholbasert belegg. De skal passe tett inntil støpeoverflaten uten hull.
1.2.3 Utforming av stigerør og ventilasjon
Designprinsipp: Sørg for at de tykke områdene effektivt kompenseres for krymping. Siden støpegodset er et tykt og stort stykke, brukes kompenserende stigerør for krympekompensasjon for å oppnå kvalifiserte støpegods [5]. Ti kompenserende stigerør med en diameter på 280 mm og en høyde på 400 mm er plassert på begge sider av støpegodsets øvre overflate. Det øvre horisontale løperøret og det indre løperøret passerer gjennom stigerørene, slik at varmt smeltet jern kan samles opp i stigerørene og sikrer at slagg kan flyte og bli avledet, og dermed oppnå den kombinerte effekten av kompensasjon, slaggfjerning og lufting.
De interne ventilasjonskanalene i skummønsteret og de eksterne ventilasjonskanalene i formen er to prosesstiltak for å forbedre forgassingsforholdene i mønsteret og akselerere fullstendig unnslipp av gasser fra formen. For tykke og store støpegods kan det, i tillegg til å plassere stigerør på støpegodsets øvre overflate, plasseres flere eksterne ventilasjonskanaler inne i formen og langs utsiden av skummønsteret. Før toppboksen lukkes, åpnes ventilasjonskanaler inne i mønsteret i de tykke områdene på toppen av støpegodset for å sikre at de forgassede gassene i formhulrommet kan slippes ut i tide i den innledende fasen av støpingen.
2 Kontroll av støpeprosess
Tilsetningen av harpiks kontrolleres til 0.9 % til 1.2 %, med en øvre grense for store støpegods og kjerner. Først festes den spesielle skumkjernen på støpeplattformen, og skummønsteret plasseres på den spesielle skumkjernen for å lage den nedre formen. Etter fullstendig herding snus boksen, og den spesielle skumkjernen fjernes før den øvre formen lages.
For blindhullene og de lange gjennomgående hullene i den fremre enden av støpegodset er spesiallagde hullformende kjernestenger forhåndsinnstøpt i hvert hull. De hullformende kjernestengene lages ved å sammenføye keramiske rør av en størrelse tilsvarende blindhullene og de lange gjennomgående hullene, fylle dem med harpikssand, sette inn stålstenger i midten, komprimere dem og belegge utsiden med alkoholbasert grafittbelegg. Etter fullstendig herding plasseres de i hvert hull i skumplastmønsteret. For å forhindre at de keramiske rørene forskyver seg under forgassingsprosessen av det solide mønsteret, settes Φ16 mm gjengede stålstenger inn i midten for å feste dem til sandformen, og en T-formet struktur legges til den ytre enden av den gjengede stålkjernen for å feste kjernestengene godt med harpikssanden på utsiden. Etter at den nedre formen er laget, snus boksen, og Φ10 mm runde stålstenger brukes til å stanse utluftingskanaler i de tykke områdene av skummønsteret. Flere Φ30 mm utvendige ventilasjonskanaler er plassert 40 mm fra utsiden av skummønsteret, og dybden på ventilasjonskanalene er i utgangspunktet den samme som høyden på skummønsteret.
3 Sfæroidisering og inokuleringsbehandling
Sfæroidiseringsbehandling er en av nøkkelprosessene i produksjonen av duktilt jern, og prosesseringsteknologien påvirker direkte ytelsen til duktilt jern [6]. Sfæroidisering og inokuleringsbehandling i pose benyttes, med ZFCR-7 sfæroidiseringsmiddel brukt i en dosering på 1.2 % og YFY-150 inokulant i en dosering på 0.6 %. Sfæroidiserings- og inokuleringseffekten sikres ved å øke doseringen av inokulant og flere inokuleringer.
På grunn av støpegodsets store vekt, utføres det forbehandling av det smeltede jernet basert på erfaring fra mange produsenter for å oppfylle kravene til ulike ytelsesindikatorer og forbedre den smeltede jernets anti-degraderingsevne. Det vil si at før sfæroidiseringsbehandlingen tilsettes forbehandlingsmidler til det smeltede jernet, vanligvis 0.8 % SiC-forbehandlingsmiddel, med sikte på å øke kimdannelseskjernene og forbedre den indre kvaliteten og fluiditeten til det smeltede jernet.
4 Kontroll av helleprosessen
Samtidig helling av to pakker benyttes. Under helleprosessen kreves det høy strømningshastighet og kontinuerlig helling uten avbrudd. Helletemperaturen for det tapte skummønsteret er vanligvis 30 til 50 grader Celsius høyere enn for vanlige sandformer. For relativt tykke og tunge deler velges helletemperaturen til å være 1410 til 1420 grader Celsius. Før sfæroidisering er sammensetningen av det smeltede jernet 3.5 % til 3.7 % C, 1.2 % til 1.4 % Si, Mn ≤ 0.5 %, P ≤ 0.06 %, S ≤ 0.04 % og 0.5 % Cu. Etter sfæroidisering kontrolleres sammensetningen til å være 3.4 % til 3.6 % C, 2.3 % til 2.5 % Si, Mn ≤ 0.5 %, P ≤ 0.06 %, S ≤ 0.012 %, 0.5 % Cu og 0.04 % til 0.06 % rest-Mg. Gjennom hele helleprosessen utføres prosesstilførsel gjennom hellekoppen, med tilførselshastigheten kontrollert til 0.08 % til 0.1 %.
5 Naturlig kjøling
Etter at støpingen er fullført, utnyttes den utmerkede varmeisolasjonen og sammenleggbarheten til harpiksensanden for å la støpegodset avkjøles sakte og fritt i formen, noe som oppnår formålet med spenningsavlastning og aldringsgløding [7]. Basert på tidligere erfaring med store støpegods fjernes tetningssystemet 8 timer etter støping, bokspressejernet fjernes 24 timer senere, og formen åpnes og sanden fjernes 96 timer senere, med toppåpningen og stigerørssystemet fjernet.
6 Mikrostruktur og egenskaper til støpegodset
Ytelsestester ble utført på teststengene. De metallografiske resultatene av støpelegemet er vist i figur 3 .
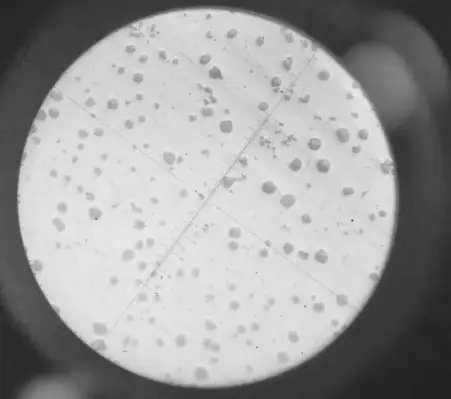
Figur 3 Mikrostruktur
7 Konklusjon
Gjennom produksjonen av det første stykket av det tunge duktile jernstøpegodset ble effektiviteten og rasjonaliteten til sluse- og stigerørssystemet verifisert under produksjonsprosessen. Utformingen av slusesystemet, som integrerer fylling, avtrekk, slaggfjerning og mating, ble ytterligere forbedret. Problemene med overflateslagginklusjon, rynking og krympingsporøsitet som er tilbøyelige til å oppstå i skallstøpeprosessen ble løst. På grunn av støpegodsets tykke vegg, den lange størkningstiden og de høye ytelseskravene, er det store vanskeligheter i produksjonsprosessen. Gjennom streng prosesskontroll, valg av passende råvarer, passende sfæroidiserings- og inokuleringsbehandlingsprosesser, og spesielle forbehandlingsteknikker, er det fullt mulig å produsere store duktile jernstøpegods av høy kvalitet.
Vigor har mer enn 20 års erfaring og et profesjonelt team innen støpe- og smiprosesser. Hvis det er noe vi kan hjelpe med, eller du har produkter som trenger utvikling, kan du gjerne kontakte oss på info@castings-forging.com.